



Jahitan Jahitan PVC Bertetulang untuk SUP
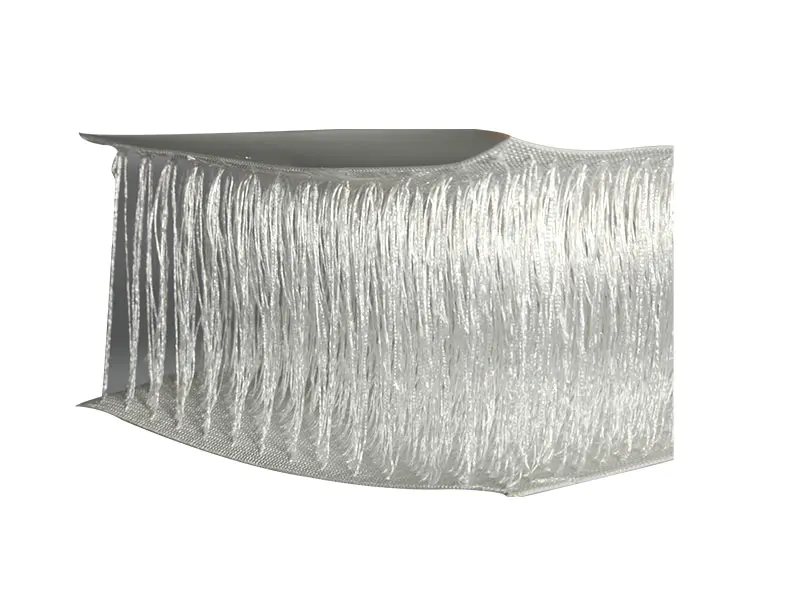
Jahitan Jahitan PVC Bertetulang untuk SUP is a tensioned composite fabric used in the construction of stand-up paddle board cores, decks, and hulls. The material consists of two PVC-coated polyester sheets connected by a dense array of vertical polyester yarns, typically 5,000 to 9,000 yarns per square meter. When the board is inflated, these filaments lock the top and bottom surfaces at a fixed distance, producing a rigid, planar structure at internal pressures between 12 psi and 25 psi. Reinforcement is introduced through a higher-density scrim in the base cloth, a thicker coating film, or a secondary lamination layer, which raises the puncture resistance and flexural stiffness of the finished board. The fabric is supplied in roll widths up to 2.0 m and is welded into board panels through high-frequency or hot-air processes.
Cara Pengukuhan Mengubah Gelagat Jahitan Jahitan
Parameter Bahan
Di mana Fabrik Pergi dalam Perhimpunan SUP
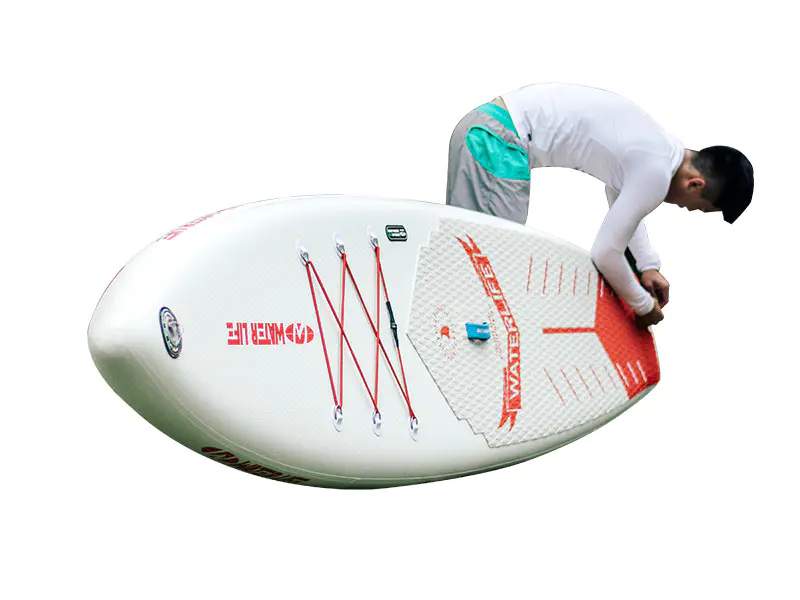
Panel Dek
Panel jahitan jatuh atas membentuk permukaan berdiri. Tetulang di sini mengawal pesongan dek dan menyokong ikatan pad cengkaman EVA.
Panel badan kapal
Panel bawah menggunakan fabrik bertetulang yang sama. Jisim salutan pada muka ini selalunya dinyatakan pada hujung atas julat untuk menahan lelasan akibat pelancaran pantai dan sentuhan air cetek.
Jalur Rel
Rel sisi menghubungkan dek dan badan kapal. Jahitan Jahitan PVC Bertetulang untuk SUP dikimpal pada fabrik dinding sisi bersalut PVC, dan lebar jalur rel menentukan ketebalan dan garis besar papan.
Pengukuhan Hidung dan Ekor
Tompok tambahan dari fabrik yang sama dikimpal pada hidung dan ekor untuk menyerap hentakan dan untuk menambat pemasangan injap dan kotak sirip.
Soalan Pengeluaran dan Sumber
Apakah tekanan inflasi yang patut diuji pada papan siap?
Jahitan Jahitan PVC Bertetulang untuk SUP is typically pressure-tested at 1.5 times the rated service pressure before shipment. A board rated for 15 psi should be tested at 22.5 psi for a minimum of 24 hours, with pressure loss recorded. Leakage above 5% over 24 hours indicates a seam or valve issue that requires rework before the board leaves the factory.
Bagaimanakah tetulang mempengaruhi berat papan siap?
Jahitan jatuh bertetulang menambah 15% hingga 25% kepada berat panel berbanding jahitan jatuh standard dengan ketebalan yang sama. Untuk papan 10'6" dengan teras 120 mm, dek bertetulang dan panel badan kapal biasanya menambah 1.2 kg hingga 1.8 kg pada papan siap. Fabrikasi hendaklah melaraskan lebar jalur rel atau susun atur aksesori untuk mengimbangi di mana berat papan sasaran ditetapkan mengikut spesifikasi runcit.
Bolehkah fabrik dikimpal dengan udara panas dan bukannya HF?
Kimpalan udara panas digunakan untuk jalur rel dan tampalan pembaikan, tetapi jahitan dek-ke-hull utama pada panel jahitan jatuh bertetulang biasanya disambung dengan kimpalan frekuensi tinggi. Kimpalan udara panas bagi panel jahitan jatuh memerlukan proses pemanasan dua belah dan kawalan suhu yang berhati-hati untuk mengelakkan susunan benang menegak pada garisan jahitan runtuh. Kekuatan kulit harus disahkan pada kupon ujian dari setiap lot pengeluaran.
Apakah yang menyebabkan delaminasi antara salutan dan susunan benang?
Delaminasi pada mata penambat benang terhasil daripada penembusan salutan yang tidak mencukupi ke dalam scrim semasa pembuatan atau daripada terlalu panas semasa mengimpal. Kekuatan penambat benang menegak hendaklah disahkan dengan ujian tarik keluar pada sampel persegi 50 mm. Nilai di bawah 250 N menunjukkan masalah lekatan salutan dalam fabrik yang masuk, bukan masalah kimpalan.
Penyimpanan dan Pemprosesan
- Simpan gulungan Jahitan Jahitan PVC Bertetulang untuk SUP di kawasan kering pada suhu 15°C hingga 25°C, diletakkan secara mendatar pada rak yang disokong teras. Jangan tindanan gulungan lebih daripada dua tinggi, kerana mampatan merosakkan susunan benang menegak.
- Benarkan gulung mencapai suhu bengkel selama 24 jam sebelum dipotong. Fabrik jahitan sejuk jatuh kurang mematuhi mata penambat benang dan mungkin retak semasa pemotongan atau kedudukan panel.
- Gunakan pemotong berputar tajam atau meja pemotong CNC. Periksa setiap tepi yang dipotong untuk mencari benang yang longgar atau ditarik sebelum mengimpal; benang yang menonjol mengganggu penyatuan jahitan kimpalan.
- Mengekalkan elektrod kimpalan HF dan perkakas bebas daripada sisa PVC. Pengumpulan sisa menyebabkan pemanasan tidak sekata dan keruntuhan setempat struktur jahitan jatuh pada jahitan.
- Simpan papan siap kempis dan rata, atau separa mengembang pada 5 psi, di kawasan berlorek jauh dari cahaya matahari langsung. Penyimpanan tekanan penuh yang berpanjangan dalam persekitaran yang panas mempercepatkan kehilangan plasticizer pada jahitan yang dikimpal.